
ইনজেকশন মোল্ডিংয়ের জন্য TPE কীভাবে নির্বাচন করবেন: মূল উপাদান, উপাদান নির্বাচন এবং প্রক্রিয়াকরণের বিষয়গুলি
আমার শেষ পোস্টে, আমি ধাপে ধাপে বর্ণনা করেছিলামTPE আসলে কীএবংকেন এটি প্লাস্টিকের মতো গলে যায় এবং নতুন আকার ধারণ করেরাবারের মতো নয়, এটি প্রকৃতপক্ষে কার্যকর হয়। সেই প্রশ্নই উত্তর দেয় টিপিই কী। কিন্তু একটি অংশ যখন আসল ছাঁচে, আসল লাইনে এবং আসল সময়সীমার মধ্যে যেতে হয়, তখন কীভাবে সঠিক গ্রেড বাছাই করা যায়, সে বিষয়ে এটি কোনো উত্তর দেয় না।
ইনজেকশন মোল্ডিংয়ের জন্য TPE নির্বাচন করা শুরু হয় পার্টের কাজ থেকে, নয় উপাদানের ডেটা শীট থেকে। সঠিকভাবে কঠোরতা, প্রবাহ এবং তাপীয় আচরণকে ছাঁচ, চক্র এবং পরিষেবা অবস্থার সাথে মিলিয়ে নিন। এই মিল ঠিক করতে পারলে, পার্টটি সমান মানের, শক্ত এবং পরবর্তী স্টেশনের জন্য প্রস্তুত হয়ে বের হবে।
সেই একটি ধারণা, কাজের সাথে উপাদানের মিল, আমার নীচের প্রতিটি পছন্দের পিছনে বহন করে। এটি এও ব্যাখ্যা করে যে কেন "একই" TPE গ্রেড থেকে তৈরি দুটি পণ্য ছাঁচ থেকে বের হওয়ার পর এত ভিন্ন ভাবে কাজ করতে পারে।
ইনজেকশন মোল্ডিং অ্যাপ্লিকেশনের জন্য TPE কেন একটি পছন্দসই উপাদান?
কঠিন প্লাস্টিকের একটি অংশ বারবার বাঁকানোর ফলে ফাটতে শুরু করে। কাঠিন্যকৃত রাবারের অংশের জন্য আলাদা কাঠিন্যকরণের পদ্ধতির প্রয়োজন হয়, এবং তা কেবল মাত্র পুনরায় পিষে নেওয়া যায় না। এই দুটোর কোনোটিই আমার কারখানার প্রতিটি ডিজাইনের সাথে মানানসই নয়।
ইনজেকশন মোল্ডিংয়ের জন্য TPE-কে পছন্দ করা হয় কারণ এটি স্ট্যান্ডার্ড থার্মোপ্লাস্টিক সরঞ্জামে চলে, ভালকানাইজেশন পদক্ষেপটি এড়িয়ে যায় এবং একটি সাইকেলেই একটি নরম TPE-কে একটি কঠিন প্লাস্টিকের সাথে সরাসরি বন্ধন করতে দেয়। এটি সাইকেলের সময়কে কমিয়ে দেয়, দ্বিতীয় সংগ্রহকে কমায় এবং আবর্জনাকে বিনের পরিবর্তে প্রক্রিয়ায় ফেরত পাঠাতে দেয়।
বেশিরভাগ প্লাস্টিক কারখানারই ইতোমধ্যে ইনজেকশন মোল্ডিং সরঞ্জাম রয়েছে। একই সরঞ্জামে চলা একটি TPE গ্রেড আলাদা কোনো রাবার প্রেস বা কিউরিং ওভেনের প্রয়োজন দূর করে।টু-শট মোল্ডিংএকটি দোকান একটি কঠিন হ্যান্ডেলের সঙ্গে একটি নরম TPE গ্রিপকে একটি মাত্র চক্রেই আবদ্ধ করতে দেয়, বরং পরে হাত দিয়ে দুটি অংশকে একত্রিত করার পরিবর্তে। এটাই একটি বড় কারণ যে অটোমোটিভ ইন্টেরিয়র দলগুলো সিল এবং গ্রিপে TPE-এর দিকে ঝুঁকে; কম অংশ, কম ফাস্টেনার, এবং কোনো অংশ ব্যর্থ হওয়ার জন্য কম জায়গা। পুনরায় প্রক্রিয়াকরণও গুরুত্বপূর্ণ। রানার এবং বাতিল হওয়া অংশগুলো প্রায়শই হপারে ফেরত যেতে পারে, যদি গ্রেড এবং প্রক্রিয়া এটি অনুমতি দেয়, যা প্রতি অংশের উপাদান খরচ কমিয়ে দেয়। ইউদাহাং-এ, এটাই সাধারণত আমি একজন গ্রাহককে প্রথমে জিজ্ঞাসা করি: আপনার নকশায় আসলেই কি দুটি পৃথক অংশের প্রয়োজন, নাকি TPE আপনাকে একটি অংশ হিসেবে ঢালাই করতে দেয়?
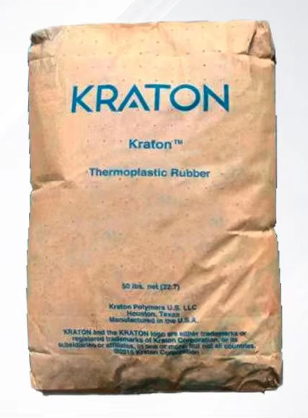
ইনজেকশন মোল্ডিংয়ের জন্য TPE পেলেট নির্বাচন করার সময় আপনার কী কী বৈশিষ্ট্য বিবেচনা করা উচিত?
কেবলমাত্র কঠোরতা আপনাকে প্রায় কিছুই বলে না যে একটি TPE পেলেট আপনার ছাঁচের ভিতরে গেলে কীভাবে আচরণ করবে।
TPE পেলেট নির্বাচন করার সময়, কঠোরতা, গলন প্রবাহ হার, টেনসাইল এবং ছিঁড়ে যাওয়ার শক্তি, কম্প্রেশন সেট এবং আপনার সাবস্ট্রেটের সাথে বন্ধনের সামঞ্জস্য পরীক্ষা করুন। প্রতিটি প্রপার্টি একটি ভিন্ন ব্যর্থতার মোডের সাথে সম্পর্কিত, তাই কোনো একটি বাদ দেওয়া সাধারণত পরে ওয়ারেন্টি দাবি হিসেবে প্রকাশিত হয়, ল্যাব ফলাফল হিসেবে নয়।
আমি এই বৈশিষ্ট্যগুলিকে তিনটি বাকেটে ভাগ করি: ফিল, ফ্লো এবং ফিট। ফিল কঠোরতা এবং স্থিতিস্থাপকতাকে আবৃত করে, যা নির্ধারণ করে যে অংশটি হাতে বা সিলের নীচে কীভাবে আচরণ করে। ফ্লো আবৃত করেগলন প্রবাহ হারএবং ভিসকোসিটি, যা সিদ্ধান্ত নেয় যে পেলেটটি কম প্রস্থের দেয়াল বা দীর্ঘ রানার পূরণ করে কিনা এবং শর্ট শট হয় কিনা। ফিট কভারগুলি আঠালোতা, রাসায়নিক প্রতিরোধের এবংকম্প্রেশন সেটযা সিদ্ধান্ত নেয় যে কোন অংশটি মাত্র ছাঁচ থেকে বের হওয়ার পরই কাজ করছে না, বরং কয়েক মাস মাঠে থাকার পরেও কাজ করছে কিনা। এখানে আমি একজন গ্রাহকের জন্য সাধারণত এটিকে কীভাবে ভাগ করে দেখাই:
| সম্পত্তি | এটি আপনাকে কী বলে | এটি কেন গুরুত্বপূর্ণ |
|---|---|---|
| কঠোরতা (শোর এ/ডি) | নরমতা এবং আঁকড়ে ধরার অনুভূতি | মিলে যায় ইরগোনমিক্স এবং সিলিং প্রেসারের সাথে |
| গলন প্রবাহ হার | এটি কত সহজেই ছাঁচ ভরে যায় | শর্ট শট এবং ওয়েল্ড লাইন প্রতিরোধ করে |
| কম্প্রেশন সেট | দীর্ঘস্থায়ী ভার বহনের পর পুনরুদ্ধার | সময়ের সাথে সাথে সিল এবং গ্যাসকেটগুলিকে আঁটসাঁট রাখে |
| বন্ডিং সামঞ্জস্যপূর্ণতা | কঠিন সাবস্ট্রেটের সাথে আঠালোতা | নিশ্চিত করে নেয় যে ওভারমোল্ডিং আসলেই ধরে থাকে কি না |
TPE ইনজেকশন মোল্ডিং প্রক্রিয়া পণ্যের গুণমানে কীভাবে প্রভাব ফেলে?
দুটি দোকান একই ধরনের TPE গ্রেড ব্যবহার করলেও তাদের পণ্যগুলো হতে পারে খুব আলাদা।
ইনজেকশন মোল্ডিং প্রক্রিয়াটি গলন তাপমাত্রা, ইনজেকশন গতি, প্যাকিং চাপ এবং শীতলকরণ সময়ের মাধ্যমে TPE পণ্যের গুণমানকে প্রভাবিত করে। এগুলো ভুল হলে, এমনকি ভালো করে নির্বাচিত TPE গ্রেডও বাঁকা হতে পারে, ডুবে যেতে পারে বা গেটের কাছে ফাটতে পারে।
অত্যন্ত কম গলন তাপমাত্রা ব্যবহার করলে উপাদানটি যথেষ্ট পরিমাণে প্লাস্টিকীকরণ হয় না, ফলে এটি খারাপভাবে ভর্তি হয় এবং পৃষ্ঠে প্রবাহ রেখা দেখা যায়। আবার অত্যধিক গলন তাপমাত্রা হলে উপাদান নষ্ট হয়ে যেতে পারে, যার ফলে যে জায়গায় পার্টটির সবচেয়ে বেশি শক্তির প্রয়োজন সেখানেই ছিঁড়ে ফেলার শক্তি কমে যায়। ইনজেকশন গতি গলন সম্মুখ প্রান্ত কীভাবে গহ্বরে পূর্ণ হয় তা নির্ধারণ করে; অত্যন্ত দ্রুত হলে বায়ু আবদ্ধ হতে পারে এবং ভেন্টের কাছে পোড়ার দাগ পড়তে পারে। প্যাকিং চাপ ও প্যাকিং সময় পার্টটি শীতল হওয়ার পর ডিঙ্ক মার্ক এবং আকারগত স্থিতিশীলতা নিয়ন্ত্রণ করে। কুলিং সময় প্রায়শই সাইকেল সময় দ্রুত করার জন্য কারখানার প্রথম কাটছাঁট করার বিষয়, কিন্তু অতি দ্রুত বের করা পার্ট ছাঁচ থেকে বের হওয়ার পরও বিকৃত হতে পারে। আমি ছাঁচ এবং প্রক্রিয়াকে উপাদান নির্বাচনের অংশ হিসেবে বিবেচনা করি, নয় তার পরে ঘটে যাওয়া একটি পৃথক পদক্ষেপ হিসেবে। একটি খারাপ প্রক্রিয়ায় চালানো একটি দুর্দান্ত TPE গ্রেডও আপনাকে একটি খারাপ পার্ট দেবে।
সাধারণ TPE ইনজেকশন মোল্ডিং সমস্যাগুলি কী এবং তাদের কীভাবে সমাধান করা যেতে পারে?
প্রায় প্রতিটি TPE উৎপাদন লাইনেই কোনও না কোনও সময়ে ছোট শট, ফ্ল্যাশ এবং সিঙ্ক মার্ক দেখা যায়।
সাধারণTPE ইনজেকশন মোল্ডিংসমস্যাগুলির মধ্যে রয়েছে কম পরিমাণে পদার্থ প্রবাহ, ফ্ল্যাশ, সিঙ্ক মার্ক এবং ওভারমোল্ডেড অংশগুলিতে দুর্বল আঠালো সংযোগ। এর বেশিরভাগই মেল্ট ফ্লো মিসম্যাচ, ভুল ছাঁচের তাপমাত্রা বা একটি সাবস্ট্রেটের কারণে ঘটে থাকে, যা প্রথমেই আঠালো ক্ষমতার জন্য পরীক্ষা করা হয়নি।
সংক্ষিপ্ত শটগুলো সাধারণত বুঝায় যে দেয়ালের পুরুত্বের জন্য মেল্ট ফ্লো রেট খুবই কম, অথবা সেই জ্যামিতির জন্য ইনজেকশন গতি এবং চাপ খুব সংরক্ষণশীলভাবে সেট করা হয়েছে। ফ্ল্যাশ নির্দেশ করে যে ছাঁচটি ওই তাপমাত্রায় উপাদানের ভিসকোসিটির জন্য পর্যাপ্ত মাত্রায় আঁটসাঁট হয়নি। সিঙ্ক মার্ক প্রত্যাবর্তন করে দুর্বল প্যাকিং চাপ বা দেয়ালের এমন একটি অংশের দিকে, যা সমানভাবে শীতল হওয়ার জন্য খুবই পুরু। ওভারমোল্ডেড অংশে বন্ধনের ব্যর্থতা সবচেয়ে জটিল সমস্যা: সাবস্ট্রেটের পৃষ্ঠের শক্তি, ছাঁচের তাপমাত্রা এবং ভুল TPE রাসায়নিক পরিবার সবই কঠিন ভিত্তি থেকে নরম গ্রিপ উঠে যাওয়ার কারণ হতে পারে। আমার নিজের ত্রুটি নিরূপণে, আমি কোনো একটি কারণকে একাকী দোষারোপ করার আগে উপাদান এবং প্রক্রিয়া একসঙ্গে পরীক্ষা করি। বেশিরভাগ সময়েই, সমাধানটি পুরো উপাদান পরিবর্তনের চেয়ে অনেক ছোট। ছাঁচের তাপমাত্রা সামঞ্জস্য বা প্যাকিং সময়ের সামান্য বৃদ্ধি মানুষের প্রত্যাশার চেয়ে অনেক বেশি সমস্যার সমাধান করে।
উপসংহার
সঠিক বাছাই করাটিপিইইনজেকশন মোল্ডিংয়ের ক্ষেত্রে এটি কখনওই একটি একক সিদ্ধান্ত নয়। এর অর্থ হল, লাইনে প্রথম শট থেকে শুরু করে ক্ষেত্রে বছরের পর বছর পর্যন্ত পরিষেবা পর্যন্ত, যন্ত্রাংশের প্রকৃত কাজের সাথে উপাদানের গুণাবলী, ছাঁচের নকশা এবং প্রক্রিয়া সেটিংসের মিল রাখা।
তথ্যসূত্র
- ওসওয়াল্ড, টি. এ., এবং তুর্গ, এল.-এস. (সম্পাদকগণ)।ইনজেকশন মোল্ডিং হ্যান্ডবুক, ৩য় সংস্করণ। হানসার পাবলিশার্স, ২০০৮।
- ড্রোবনি, জে. জি.থার্মোপ্লাস্টিক ইলাস্টোমারের হ্যান্ডবুক, ২য় সংস্করণ। এলসেভিয়ার, ২০১৪।
- হোল্ডেন, জি., ক্রিচেলডর্ফ, এইচ. আর., এবং কুইর্ক, আর. পি. (সম্পাদকগণ)।থার্মোপ্লাস্টিক ইলাস্টোমারস, ৩য় সংস্করণ। হানসার পাবলিশার্স, ২০০৪।
- ভৌমিক, এ. কে., এবং স্টিফেন্স, এইচ. এল. (সম্পাদকগণ)।ইলাস্টোমারের হ্যান্ডবুক, ২য় সংস্করণ। সিআরসি প্রেস, ২০০০।
- এএসটিএম ইন্টারন্যাশনাল।ASTM D395-18: রাবারের ধর্ম সম্পর্কিত স্ট্যান্ডার্ড পরীক্ষা পদ্ধতি—কম্প্রেশন সেট.
- রোসাতো, ডি. ভি., এবং রোসাতো, এম. জি.ইনজেকশন মোল্ডিং হ্যান্ডবুক. স্প্রিংগার, ২০০০।